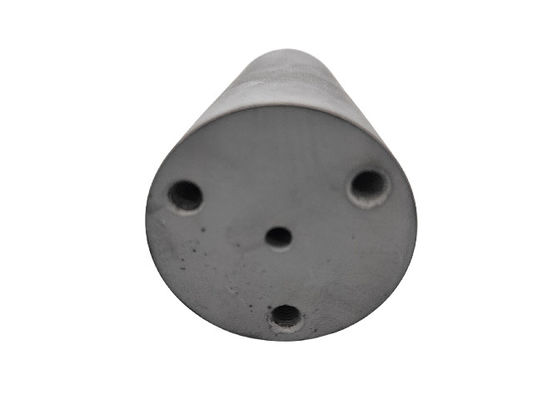
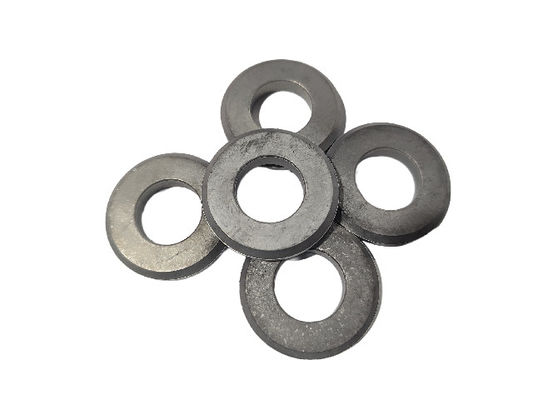
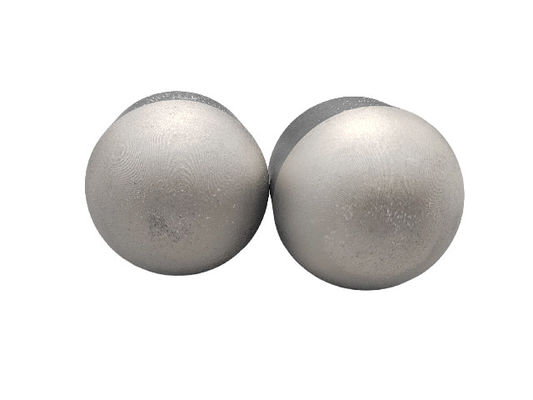
কেন একই ধাতু কাটার সরঞ্জাম বিভিন্ন উপকরণ প্রক্রিয়াজাত করার সময় ভিন্নভাবে কাজ করে? উত্তরটি কার্বাইড গ্রেডগুলির একটি পরিশীলিত নির্বাচনে রয়েছে,C শ্রেণীবিভাগ ব্যবস্থাকে গুরুত্বপূর্ণ ডিকোডার হিসেবে ব্যবহার করা হয়আমেরিকান ন্যাশনাল স্ট্যান্ডার্ড ইনস্টিটিউট (এএনএসআই) দ্বারা প্রতিষ্ঠিত এই শ্রেণীবিভাগটি কার্বাইডের বৈশিষ্ট্য এবং তাদের আদর্শ অ্যাপ্লিকেশনগুলি বর্ণনা করার জন্য একটি সুনির্দিষ্ট কাঠামো উপস্থাপন করে।
কার্বাইড সি গ্রেডের সংক্ষিপ্ত বিবরণ
কার্বাইড, সাধারণত টংস্টেন স্টিল হিসাবে পরিচিত, এটি একটি যৌগিক উপাদান যা মূলত টংস্টেন কার্বাইড (ডাব্লুসি) এর সাথে কোবাল্ট (কো) একটি বাঁধক হিসাবে গঠিত, যা পাউডার ধাতুবিদ্যার সিন্টারিংয়ের মাধ্যমে উত্পাদিত হয়।এর ব্যতিক্রমী কঠোরতার জন্য বিখ্যাত, পরিধান প্রতিরোধের, এবং শক্তি, কার্বাইড কাটা সরঞ্জাম, ছাঁচ এবং পরিধান প্রতিরোধী উপাদান ব্যাপকভাবে ব্যবহার খুঁজে পায়।
এএনএসআই শ্রেণীবিভাগ ব্যবস্থা বিভিন্ন প্রক্রিয়াকরণের প্রয়োজনীয়তার সাথে মেলে এমন রচনা, কঠোরতা, অনমনীয়তা, তির্যক ছিদ্রের শক্তি এবং শস্যের আকার অনুসারে কার্বাইড গ্রেডগুলিকে সংগঠিত করে। সাধারণত,সি-গ্রেড কার্বাইডে ৩% থেকে ২৫% কোবাল্ট থাকেউচ্চতর কোবাল্ট শতাংশ কঠোরতা বৃদ্ধি করে এবং কঠোরতা এবং পরিধান প্রতিরোধ ক্ষমতা হ্রাস করে, যখন কম কোবাল্ট সামগ্রী বিপরীত প্রভাব দেয়।
সি-গ্রেড কার্বাইডের শ্রেণীবিভাগ
সি-গ্রেড কার্বাইডগুলি অ্যাপ্লিকেশন অনুযায়ী শ্রেণীবদ্ধ করা হয়ঃ
- C1-C4:কাস্ট আয়রন, নন-ফেরোস ধাতু, এবং নন-মেটালিক উপকরণগুলির জন্য ডিজাইন করা হয়েছে। এই "সোজা গ্রেড" উচ্চ কঠোরতা এবং পরিধান প্রতিরোধের সঙ্গে সহজ টংস্টেন কার্বাইড-কোবাল্ট রচনা বৈশিষ্ট্য,উচ্চ গতির কাটা এবং সমাপ্তির জন্য আদর্শ.
- C5-C8:ইস্পাত এবং খাদ ইস্পাত যন্ত্রপাতি জন্য অপ্টিমাইজড. এই "বিষাক্ত পদার্থ" টাইটানিয়াম কার্বাইড (TiC), ট্যান্টালিয়াম কার্বাইড (TaC), এবং নিওবিয়াম কার্বাইড (NbC) মত additives অন্তর্ভুক্ত লাল কঠোরতা উন্নত,অক্সিডেশন প্রতিরোধের, এবং উচ্চ তাপমাত্রা, উচ্চ চাপ কাটা অবস্থার জন্য আঘাত শক্তি।
- C9-C14:ধাতু গঠনের জন্য এবং উচ্চ প্রভাব অ্যাপ্লিকেশন জন্য ডিজাইন করা. উন্নত দৃঢ়তা জন্য উচ্চ কোবাল্ট সামগ্রী সঙ্গে, এই গ্রেড ঠান্ডা হেডিং, স্ট্যাম্পিং, অঙ্কন প্রক্রিয়া,এবং পেষণ এবং প্রভাব অপারেশন মত ভারী দায়িত্ব অ্যাপ্লিকেশন.
মূল কর্মক্ষমতা পরিমাপ
সি-গ্রেড কার্বাইডগুলি বেশ কয়েকটি সমালোচনামূলক পরামিতি দ্বারা মূল্যায়ন করা হয়ঃ
- কঠোরতা (HRA):প্লাস্টিক বিকৃতি প্রতিরোধের পরিমাপ (84-94 HRA পরিসীমা)
- ট্রান্সভার্সাল রিপার্টার স্ট্রেংথ (টিআরএস):বাঁক ভাঙ্গন প্রতিরোধের নির্দেশ করে (175-450 ksi পরিসীমা)
- কোবাল্ট সামগ্রীঃকঠোরতা / কঠোরতা ভারসাম্য নির্ধারণ করে
- শস্যের আকার:ছোট শস্য কঠোরতা বাড়ায় কিন্তু কঠোরতা হ্রাস করে
শিল্প অ্যাপ্লিকেশন
সি-গ্রেড কার্বাইড একাধিক শিল্প খাতের সেবা দেয়:
- কাটার যন্ত্রপাতি:কাস্ট আয়রনের জন্য C1-C4; স্টিলের জন্য C5-C8
- ছাঁচঃC9-C14 ঠান্ডা শিরোনাম এবং স্ট্যাম্পিং মোড জন্য
- পোশাকের উপাদানঃকঠোর পরিবেশের জন্য নজল, সিল এবং বিয়ারিং
নির্বাচনের মানদণ্ড
সর্বোত্তম গ্রেড নির্বাচন করার জন্য নিম্নলিখিত বিষয়গুলি মূল্যায়ন করা প্রয়োজনঃ
- ওয়ার্কপিসের উপাদান বৈশিষ্ট্য
- প্রক্রিয়াকরণের পদ্ধতি এবং শর্তাবলী
- অপারেটিং পরিবেশ (তাপমাত্রা, ক্ষয়কারী কারণ)
আন্তর্জাতিক মানের তুলনা
সি-গ্রেড সিস্টেম আইএসও শ্রেণীবিভাগের সাথে সম্পর্কিতঃ
- আইএসও-কে-ক্লাসঃকাস্ট আয়রন/নন-ফেরোস উপাদানগুলির জন্য C1-C4 এর সমতুল্য
- আইএসও পি-ক্লাসঃইস্পাত মেশিনিংয়ের জন্য C5-C8 এর সাথে তুলনীয়
সাধারণ ভুল ধারণা
সি গ্রেড সম্পর্কে বেশ কিছু ভুল বোঝাবুঝি রয়েছেঃ
- C সংখ্যা সরাসরি কঠোরতা শ্রেষ্ঠত্ব নির্দেশ করে না
- পরিধান প্রতিরোধ ক্ষমতা কঠোরতা ছাড়াও একাধিক কারণের উপর নির্ভর করে
- উচ্চতর C গ্রেড (C9+) স্বয়ংক্রিয়ভাবে ইস্পাত কাটা জন্য ভাল নয়
ভবিষ্যতের উন্নয়ন
শিল্পের প্রবণতা নির্দেশ করেঃ
- উন্নত বৈশিষ্ট্যের জন্য ন্যানোস্কেল কার্বাইড পাউডার
- চরম অবস্থার জন্য উন্নত খাদ কম্পোজিট
- অন্তর্নির্মিত প্রক্রিয়া পর্যবেক্ষণ সহ স্মার্ট সরঞ্জাম
রক্ষণাবেক্ষণ এবং টেকসইতা
যথাযথ যত্নের মধ্যে অতিরিক্ত বোঝা এড়ানো, নিয়মিত পরিদর্শন, সঠিক সঞ্চয়স্থান এবং উপযুক্ত কাটিং তরল ব্যবহার অন্তর্ভুক্ত।রাসায়নিক বা শারীরিক পদ্ধতির মাধ্যমে কার্বাইড পুনর্ব্যবহার সম্পদ সংরক্ষণ এবং পরিবেশগত প্রভাব হ্রাস করে.
গুণমান নিশ্চিতকরণ
নির্মাতারা ক্রমাগত কর্মক্ষমতা পরিমাপ নিশ্চিত করার জন্য কাঁচামাল যাচাইকরণ, উত্পাদন প্রক্রিয়া পর্যবেক্ষণ এবং চূড়ান্ত পণ্য পরীক্ষা জুড়ে কঠোর নিয়ন্ত্রণ বাস্তবায়ন করে।

 আপনার বার্তাটি 20-3,000 টির মধ্যে হতে হবে!