কল্পনা করুনঃ একটি কঠোরভাবে মেশিনযুক্ত কাজের টুকরো প্রায় শেষ, কিন্তু চূড়ান্ত বিচ্ছেদ অপারেশন চলাকালীন, ভুল হ্যান্ডলিং টুল ভাঙ্গার কারণ হয়, কাজ টুকরা উড়ে যায়,অথবা এমনকি টার্ন ক্ষতিগ্রস্তএটি একটি অতিরঞ্জিত নয় কিন্তু টার্ন বিভাজন অপারেশন একটি বাস্তব ঝুঁকি। এই নিবন্ধটি টার্ন বিভাজন জটিলতা মধ্যে delves,এই সমালোচনামূলক প্রক্রিয়ার নিরাপদ ও দক্ষ বাস্তবায়ন নিশ্চিত করার জন্য বিস্তারিত নির্দেশিকা প্রদান.
পরিচিতি
টার্ন বিভাজন, যা কাটা বা গ্রুভিং নামেও পরিচিত, এটি একটি সাধারণ টার্নিং অপারেশন যা স্টক উপাদান থেকে একটি ওয়ার্কপিস আলাদা করতে ব্যবহৃত হয়। যদিও এটি তত্ত্বগতভাবে সহজ মনে হতে পারে,এটি বাস্তবে উচ্চ নির্ভুলতা এবং বিস্তারিত মনোযোগ প্রয়োজন. মূল দিক অবহেলা টুল ভাঙ্গন, workpiece ejection, বা এমনকি টার্ন এর X- অক্ষ খাওয়ানো সিস্টেমের স্থায়ী ক্ষতি হতে পারে। অতএব,অপারেটরদের অবশ্যই খুব মনোনিবেশ করতে হবে এবং প্রথমবারের মতো বিচ্ছেদ করার চেষ্টা করার সময় অভিজ্ঞ গাইডেন্স চাইতে হবে।.
1. সঠিক বিভাজন সরঞ্জাম নির্বাচন করা
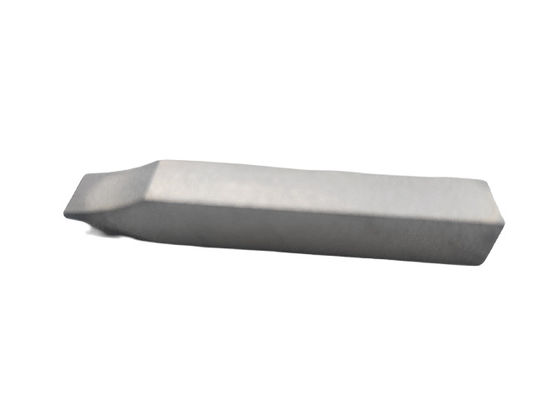
বিভাজক সরঞ্জাম দুটি প্রধান শ্রেণীতে বিভক্তঃ হাই-স্পিড স্টিল (এইচএসএস) সরঞ্জাম এবং কার্বাইড-টিপ সরঞ্জাম।
-
উচ্চ গতির ইস্পাত সরঞ্জাম:আরও সাশ্রয়ী মূল্যের এবং টেকসই, এই সরঞ্জামগুলি ক্ষতিগ্রস্থ হলে ম্যানুয়ালি পুনরায় গ্রাউন্ড করা যায়। তারা কম গতি এবং বিরতিযুক্ত কাটার জন্য উপযুক্ত, বিশেষত হালকা ইস্পাতের মতো নমনীয় উপকরণগুলি মেশিন করার সময়।
-
কার্বাইড টপযুক্ত সরঞ্জাম:এইগুলি উচ্চতর কাটিয়া তাপমাত্রা সহ্য করে এবং দ্রুত কাটিয়া গতির অনুমতি দেয়। তবে ক্ষতিগ্রস্থ সন্নিবেশগুলি প্রতিস্থাপন করা দরকার। তারা উচ্চ গতি এবং অবিচ্ছিন্ন কাটার জন্য আদর্শ,বিশেষ করে উচ্চ-শক্তিযুক্ত খাদ ইস্পাতের মতো শক্ত উপকরণগুলির জন্য. কার্বাইড ইনসার্টগুলি প্রায়শই সহজেই প্রতিস্থাপনের জন্য সূচকযোগ্য ডিজাইন বৈশিষ্ট্যযুক্ত।
কার্বাইড বিচ্ছেদ সন্নিবেশ বিভিন্ন মডেল বিভিন্ন উপকরণ এবং দক্ষতা প্রয়োজনীয়তা জন্য উপযুক্ত আসা। অধিকাংশ মডেল বাম হাত, ডান হাত, এবং নিরপেক্ষ অক্ষীয় rake কোণ অফার,যা নির্ধারণ করে যে অবশিষ্ট "পিপ" চক-ধারণ করা ওয়ার্কপিসে বা বিচ্ছিন্ন অংশে থাকে কিনাঅতিরিক্তভাবে, কার্বাইড ইনসার্টগুলিতে টাইটানিয়াম নাইট্রাইড (টিআইএন), টাইটানিয়াম কার্বনাইট্রাইড (টিআইসিএন),অথবা টাইটানিয়াম অ্যালুমিনিয়াম নাইট্রাইড (TiAlN) পরিধান এবং তাপ প্রতিরোধের বৃদ্ধি, সরঞ্জাম জীবন দীর্ঘায়িত।
2. বিচ্ছেদ সরঞ্জাম পরিদর্শন
ব্যবহারের আগে, বিচ্ছেদ সরঞ্জামটি পুঙ্খানুপুঙ্খভাবে পরীক্ষা করুনঃ
-
এইচএসএস সরঞ্জামঃকাটিয়া প্রান্তের তীক্ষ্ণতা পরীক্ষা করুন। সরঞ্জাম দুর্বলতা এড়ানোর জন্য মূল জ্যামিতি বজায় রেখে তীক্ষ্ণতা পুনরুদ্ধার করতে ম্লান বা চ্যাপড প্রান্তগুলিকে গ্রাইন্ডিং বা শোনার প্রয়োজন।
-
ইনডেক্সযোগ্য কার্বাইড টুলসঃইনসার্টগুলি চিপস, ফাটল বা পরিধানের জন্য পরীক্ষা করুন। ক্ষতিগ্রস্ত ইনসার্টগুলি অবিলম্বে প্রতিস্থাপন করুন এবং সঠিকভাবে ইনস্টলেশন এবং ফিক্সিং স্ক্রুগুলির সিলিং নিশ্চিত করুন।
3. টুল স্নিগ্ধতা সর্বাধিকীকরণ
সরঞ্জাম অনমনীয়তা বিভাজন অপারেশন সমালোচনামূলক। অপর্যাপ্ত অনমনীয়তা কম্পন, অস্থির কাটা এবং সম্ভাব্য সরঞ্জাম বা workpiece ক্ষতি কারণ। অনমনীয়তা সর্বাধিক করতেঃ
-
সরঞ্জাম ওভারহ্যাং হ্রাস করুনঃটুলহোল্ডার থেকে সন্নিবেশের প্রসার যতটা সম্ভব হ্রাস করুন। দীর্ঘতর overhangs অনমনীয়তা হ্রাস এবং কম্পন বৃদ্ধি। বৃহত্তর বা শক্তিশালী workpieces জন্য,ক্রমাগত কাটা গভীরতা বৃদ্ধি হিসাবে overhang ছোট.
-
চকের কাছাকাছি কাটঃওয়ার্কপিসের অনমনীয়তা সর্বাধিক করার জন্য চকের চোয়ালের 1/8 ইঞ্চির মধ্যে বিভাজন সম্পাদন করুন। আরও দূরে কাটা ওয়ার্কপিসের বিচ্যুতিকে প্ররোচিত করে, কাটা অসুবিধা এবং সরঞ্জাম পরিধান বৃদ্ধি করে।
4. বিচ্ছেদ সরঞ্জাম সমন্বয়
বিভাজন সরঞ্জামটি সঠিকভাবে কাজ করার জন্য টার্নের এক্স-অক্সিসের সাথে নিখুঁতভাবে সারিবদ্ধ হতে হবে। ভুল সারিবদ্ধতা দুর্বল কাটিয়া, ত্বরিত সরঞ্জাম পরিধান, এবং স্ক্র্যাপ ওয়ার্কপিস হতে পারে।দুটি সাধারণ সমন্বয় পদ্ধতি হল:
-
১-২-৩ ব্লক ব্যবহার করেঃএই সুনির্দিষ্ট গ্রাউন্ড ব্লক সমান্তরালতা এবং উল্লম্বতা নিশ্চিত করে। চকের মুখের বিরুদ্ধে একটি মুখ রাখুন, টুলহোল্ডারটি শিথিল করুন এবং টুলহোল্ডারের পাশটি অন্য ব্লক মুখের সাথে সারিবদ্ধ করুন।সারিবদ্ধতা নিশ্চিত করার জন্য টুলহোল্ডার টানুন.
-
ডায়াল ইন্ডিকেটর ব্যবহার করেঃইন্ডিকেটরটি টার্নের বিছানায় মাউন্ট করুন (কঠিনতা এড়াতে স্লাইডিং ছাড়াই) । ইন্ডিকেটরটিকে টুলহোল্ডারের পাশে স্পর্শ করুন এবং ক্রস স্লাইড (এক্স-অক্ষ) সরান।সূচক ≤ ±0 দেখানো পর্যন্ত টুলহোল্ডার সামঞ্জস্য করুন.001 " সরঞ্জাম দৈর্ঘ্য বরাবর পরিবর্তন।
5. টুল উচ্চতা সেটিং
সমস্ত টার্ন সরঞ্জামগুলির মতো, বিভাজন সরঞ্জামগুলিকে স্পিন্ডলের উল্লম্ব কেন্দ্ররেখার যতটা সম্ভব কাছাকাছি স্থাপন করা উচিত। সরঞ্জামধারকদের পূর্বনির্ধারিত উচ্চতা কখনই সঠিক বলে মনে করবেন না।ভুল উচ্চতা সঠিক কাটা এবং ঝুঁকি সরঞ্জাম ক্ষতির প্রতিরোধ করে. একটি টার্ন স্তর (বুদবুদ স্তর) বা রুলার কৌশল ব্যবহার করুন উচ্চতা সামঞ্জস্য করার জন্য যতক্ষণ না টুল টিপ কেন্দ্রের সাথে সারিবদ্ধ হয়।
6. ম্যানুয়াল ফিডিং এবং লুব্রিকেশন
ম্যানুয়াল টার্নগুলিতেঃ
-
কখনোই অটোমেটিক ফিড ব্যবহার করবেন নাঃম্যানুয়াল ফিডিং আরও ভাল নিয়ন্ত্রণ প্রদান করে এবং দুর্বল চিপ ইভাকুয়েশন সনাক্ত করার অনুমতি দেয়।
-
প্রচুর পরিমাণে কাটার তরল প্রয়োগ করুনঃবিভাজন ব্যাপক কাটিয়া প্রস্থের কারণে উল্লেখযোগ্য তাপ উত্পাদন করে। সরঞ্জাম এবং workpiece ঠান্ডা করার জন্য কাটিয়া এলাকা বন্যা। উপযুক্ত তরল মধ্যে emulsified তেল, কাটিয়া তেল, বা সিন্থেটিক শীতল,উপাদান এবং অবস্থার উপর ভিত্তি করে নির্বাচিত.
-
শিশুর খাওয়ানোঃবিরামবিহীন খাওয়ানো চিপ ভাঙ্গতে সাহায্য করে, শীতলতা উন্নত করে এবং কাটা শক্তি হ্রাস করে। উপাদান এবং অবস্থার উপর ভিত্তি করে পিক ফ্রিকোয়েন্সি এবং গভীরতা সামঞ্জস্য করুন।
7অতিরিক্ত বিবেচনার বিষয়
কাটার গতি
ম্যানুয়াল টার্নগুলির জন্য, উপাদান/উপকরণ সমন্বয়ের জন্য প্রস্তাবিত মানগুলির ~ 60% এ বিভাজন গতি সেট করুন। 1 "আণবিক অ্যালুমিনিয়াম এবং হালকা ইস্পাতের জন্য উদাহরণ গণনাঃ
- অ্যালুমিনিয়ামঃ ~ ৫৭০ RPM (২৫০ ফুট/মিনিট বেস স্পিড থেকে)
- হালকা ইস্পাতঃ ~ ২৩০ আরপিএম (১০০ ফুট/মিনিট বেস স্পিড থেকে)
নোটঃপরীক্ষাগারে সর্বাধিক নিরাপদ RPM ~ 570; ছোট workpieces জন্য 600 RPM অতিক্রম না, গণনা নির্বিশেষে।
ওয়ার্কপিস হ্যান্ডলিং
নিরাপদে বিচ্ছিন্ন টুকরা ধরতে:
-
ঘূর্ণায়মান অংশের জন্যঃড্রিলিং এড়াতে একটি কম আকারের ড্রিল বিট সন্নিবেশ করান (উপকরণ-বিট যোগাযোগ এড়ান) ।
-
সলিড পার্টসের জন্যঃএর নিচে একটি কাপড় রাখুন যাতে পড়ে যাওয়াটা কম হয়।
সিদ্ধান্ত
টার্ন বিচ্ছেদ, যদিও দৃশ্যত সহজ, nuanced কৌশল এবং নিরাপত্তা প্রোটোকল জড়িত। এই mastering ঝুঁকি মুক্ত, সুনির্দিষ্ট, এবং দক্ষ অপারেশন নিশ্চিত।এই গাইডটি অপারেটরদের প্রয়োজনীয় জ্ঞান দিয়ে সজ্জিত করে যাতে তারা সরঞ্জাম এবং ওয়ার্কপিসগুলি সুরক্ষিত করার সময় বিচ্ছেদ কাজগুলিতে দক্ষ হতে পারে.

 আপনার বার্তাটি 20-3,000 টির মধ্যে হতে হবে!